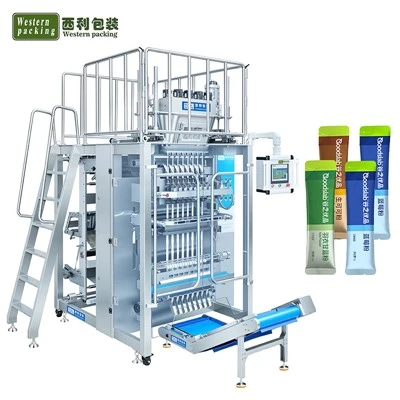
製薬、食品、化粧品、または消費財の包装に携わる生産マネージャー、ライン監督者、またはメンテナンス エンジニアであれば、業務を順調に進めるために高速箱詰め機がいかに重要であるかをご存知でしょう。これらの主力製品は、不具合が発生するまで、毎分 300 ~ 600 個のカートンに達する速度でカートンを引っ張ったり、折りたたんだり、接着したり、閉じたりして、人件費を削減し、生産量を増やします。過去 10 年間、何百ものサービス コールに対応し、生産ラインを歩き回り、これらの機械のすべてのコンポーネントをテストしてきたサプライヤーとして、私は同じ問題が何度も発生するのを見てきました。ほとんどは、機械を完全に交換することなく修正可能ですが、その多くは、小規模で一貫したメンテナンスのミスやオペレーターのトレーニングのギャップに起因します。最も一般的な問題、その原因、正確な解決方法を詳しく説明します。複雑すぎる専門用語は必要ありません。
まず、背景を設定しましょう。高速箱詰め機は、ビタミンの小袋から大きな化粧品の箱まで、特定の包装ニーズに合わせて調整されています。だからこそ、当社のような適切なモデルを提供するのです。段ボール袋単回用量の粉末または当社の化粧品箱詰め機高級品のパッケージの場合、問題が発生した場合のトラブルシューティングと同じくらい重要です。しかし、最高のマシンでも障害に遭遇することがあります。それでは、早速取り組んでみましょう。
私が最も頻繁に耳にする苦情は、カートンの詰まりで、どのラインも勤務中に停止してしまうほどです。すべてのジャムが同じというわけではありません。それらは通常、フィード詰まり、折り目詰まり、接着剤詰まりの 3 つのタイプに分類されます。給紙詰まりは、平らな空のカートン (組み立てられていない段ボール片) がマガジンから引き出されるときに適切に位置合わせされていない場合に発生します。ここで一般的な原因は静電気であり、特に乾燥した工場環境や、薄くコーティングされたカートン在庫を扱う場合に発生します。薄いブランクは 1 つずつ分離するのではなく互いにくっつき、静電気によりわずかに歪み、マシンの送りフィンガーに引っかかります。修正はフィードエリアを拭くだけではありません。私は、数千ドルではなく数百ドルの簡単なイオン化バーをカートンマガジンの近くに設置し、荷積み前に食品に安全な (またはグレードに適した) 静電気防止スプレーで静電気を中和する、または軽く曇ったカートンを中和するオペレーターと協力しました。これにより、昨年、ある製薬会社の飼料詰まりが 70% 削減されました。もう一つの原因は、フィードフィンガの摩耗です。ボール紙との繰り返しの接触によってゴム製パッドがひび割れたり艶がなくなったりすると、グリップ力が失われます。これらのパッドを 6 か月ごとに交換すると (パッドの故障を待つのではなく)、フィード関連の詰まりのほとんどが解消されます。
対照的に、折り詰まりは、カートンの端のフラップやタブが所定の位置に正しく折りたたまれていない場合に発生します。これは、化粧品の包装でよく使用される複雑なデザインのようなカスタマイズされたカートン、または生産途中でカートンのサイズを切り替える場合に特によく見られます。以前、シフトの途中で美容液のカートンを 10ml から 50ml に切り替えたクライアントがいたのですが、そのとき折り目詰まりが 10 倍に急増しました。問題?彼らはサイズ変更後にフォールドアームを調整しませんでした。高速箱詰め機は、折り曲げアームを動かすために調整可能なサーボ モーターに依存しています。折り曲げアームがカートンの寸法の 1 mm 以内に揃っていない場合、フラップが急激に曲がりすぎる (破れる) か、まったく曲がらない (そのため、次のステーションで詰まります) ことになります。ここでの解決策は、簡単な実行前キャリブレーション手順です。カートンのサイズを変更した後、1 つのブランクを手動で機械に通し、ブランクの仕様に対してフォールド アームの位置合わせを確認し、フルスピードに達する前に 10 個のカートンをテストします。週に複数の SKU を実行しているお客様向けに、キャリブレーション時間を 20 分から 2 分に短縮するクイックチェンジ ツール キットも提供しています。これは、ハイミックス操作にとって大きな変革となります。
接着剤詰まりは 3 番目に一般的で、非常に厄介です。高速ラインの標準であるホットメルト接着剤は冷えると濃くなり、余分な接着剤がアプリケーターのノズルや接着ホイールの周りに溜まると、カートンの上に垂れたり、供給経路を詰まらせたりして、詰まり、シールの位置ずれ、製品の汚染を引き起こす可能性があります。接着剤が蓄積すると、機械が 1 時間で生産量の 20% を廃棄するのを見たことがあります。問題を解決するには、各勤務の終わりにノズルを拭くだけでなく、定期的に接着剤経路を定期的に清掃する必要があります。長時間使用する場合は、2 時間ごとに 10 分間のチェックを行うことをお勧めします。マシンがアイドリングしている間に、イソプロピル アルコールに浸した糸くずの出ない布 (マシンの接着剤システムに適したものを使用してください) を接着剤ホイールとノズルに当てて、乾燥した接着剤を溶かして拭き取ります。粘着性のある水性接着剤 (高速ではあまり一般的ではありませんが、特定の食品に使用されます) を使用しているクライアントの場合、増粘を防ぐために加熱接着剤ホースを追加することをお勧めします。これにより、接着剤関連の問題がほぼ 90% 削減されます。
リストの次は、カートン内の製品の位置がずれており、これが多くの不良品の発生につながります。これは単なる品質の問題ではありません。材料が無駄になり、下流の梱包作業 (ラベル貼り付け機やケース梱包機など) の速度が低下します。この原因は通常、カートンの取り扱い自体ではなく、製品の供給に関係しています。たとえば、コーヒーやビタミンパウダーのスティック小袋などの小さな製品を搬送する場合、製品コンベアの位置がずれていると、カートンの開口部に向かって移動するときに小袋が重なったり傾いたりします。私たちの顧客がいましたスティックサシェ箱詰め機小袋が傾いていたため、小袋カートンの 15% を廃棄していました。問題?彼らは、より大きな製品に対応するために 1 か月前にコンベアの高さを調整していましたが、標準のスティック小袋に切り替えたときに、再設定するのを忘れていました。解決策は簡単です。カートンの内寸に合わせて製品コンベアを調整するだけです。ほとんどの高速マシンでは、これはサイド ガイドを調整することで行われ、製品の各側面にわずか 1 ~ 2 mm のスペースが確保されます。自由にスライドさせるには十分ですが、傾けるには十分ではありません。もう 1 つのあまり明らかではない原因は、製品のプッシャー ピンの摩耗です。製品をカートンに押し込むピンは、時間の経過とともに曲がったり鈍くなったりするため、一貫した圧力がかかりません。 12 か月ごとに交換するか、サイズ変更後にエクステンションの長さを調整すると、ほとんどの位置ずれの問題が解消されます。
もう 1 つの一般的な問題は、カートンの密封が一貫していないことです。部分的に接着されているカートンやシールが弱いカートンは、配送中に開いて、製品の紛失や返品につながる可能性があります。機械の接着剤の温度が変動すると、これが起こるのを見てきました。ホットメルト接着剤を正しく接着するには、特定の温度 (通常は種類に応じて 120 ~ 180°C) にする必要があります。接着剤ポットのサーモスタットが故障しているか、センサーが汚れている場合は、接着剤が冷たすぎたり(接着しない)、熱すぎたり(フラップが押し付けられる前に乾燥してしまう)する可能性があります。ここでの解決策は、接着剤温度センサーを毎月校正することです。ほとんどの機械にはデジタル表示機能が組み込まれていますが、精度を確保するために、月に一度はポータブル温度ガンを使用してスポットチェックすることを常にお勧めします。さまざまなタイプのカートンストック (コーティングされたボール紙とコーティングされていないボール紙など) を使用しているクライアント向けに、毎回強力なシールを確保するために、調整可能な接着剤量設定も提供します (コーティングされたボール紙には必要な接着剤が少なく、コーティングされていない場合は少し多めに必要です)。


待ってください。マシンにまったく関係のない問題もあります。以前、新品のパウチ箱詰め機を使用しているクライアントが 1 時間あたりの生産量の 5% を失っていたのですが、現場で 1 時間後に、湿気の多い倉庫に置いたままにしていたために歪んだカートンブランクを積み込んでいることに気づきました。特に高湿度の環境では、ボール紙が湿気を吸収するため、ブランクがねじれたり、曲がったり、マガジン内で正しく積み重ねられなくなったりします。ここでの解決策は保管です。カートンのブランクは温度管理された場所 (50 ~ 70°F、湿度 30 ~ 50%) に保管し、納品後 3 か月以内に使用してください。反ったブランクを使用する必要がある場合は、一晩かけて重みをかけてゆっくりと平らにすることができますが、反りを考慮してマシンの送り圧力をわずかに調整することをお勧めします。カスタム梱包を扱う企業の場合、施設の湿度が変化する場合は、キャリパー (厚さ) が少し大きいブランクを注文することをお勧めします。段ボールが厚いほど、反りに強くなります。
さて、予防について話しましょう。問題に対する最善の解決策は、問題を完全に回避することです。高速箱詰め機は、オペレーターが一貫したメンテナンス スケジュールに従っている場合に限り、ダウンタイムを最小限に抑えて稼働するように設計されています。私の経験から言えば、計画外のダウンタイムのほとんどは、毎日の実行前チェックと毎週の徹底的なクリーンという 2 つの重要な手順で防ぐことができます。毎日のチェックには、すべての安全インターロックの確認、接着剤レベルのチェック、フィードフィンガーと製品プッシャーの摩耗の検査、シフト開始前に低速で 10 個のカートンをテストすることが含まれます。毎週の徹底的な清掃では、接着剤経路、カートンマガジン、および製品コンベアを分解して清掃し、可動部品に潤滑油を塗布し (機械のメーカーが推奨する潤滑剤のみを使用してください。一般的な油はギアを損傷する可能性があります)、緩んだボルトを締める必要があります。複数の回線を使用しているクライアント向けに、モバイル アプリで追跡できるデジタル メンテナンス チェックリストを提供しているため、スーパーバイザーはコンプライアンスを監査し、ダウンタイムが発生する前に問題にフラグを立てることができます。
オペレーターのトレーニングの価値も、どれだけ強調してもしすぎることはありません。 5 年間ラインで働いている機械オペレーターが、フォールド アームを制御するサーボ モーターの調整方法や、軽度の詰まりの後に機械をリセットする方法をまだ知らないのを見てきました。オペレーターが機械の仕組みを理解していれば、大きな問題に発展する前に、小さな問題 (ブランクがわずかに歪んでいたり、接着剤ノズルが詰まり始めていたりするなど) を見つけることができます。そのため、当社では新規顧客向けにオンサイト トレーニング、四半期ごとの更新プログラム、緊急の質問に対する 24 時間年中無休のサポート ホットラインを提供しています。たとえば、クライアントに紙詰まりが発生した場合、マシンに損傷を与えずに紙詰まりを解消するための段階的なプロセスを段階的に説明します。これにより、ほとんどの場合、ダウンタイムが 1 時間から 10 分に短縮されます。
もちろん、梱包のニーズに適した機械を選択することは、将来の問題を回避するのに大いに役立ちます。小袋を包装する場合は、パウチ箱詰め機は、小袋の位置ずれを防ぐ狭くて調整可能なガイドを備えて設計されており、当社のサシェ カートナーは供給経路に特殊な静電気除去システムが組み込まれているため、追加のイオン化バーを追加する必要はありません。化粧品ブランド向けに、当社の化粧品箱詰め機は高級包装の精度に合わせて調整されており、複雑なフラップのデザインに合わせてカスタマイズ可能な折り目設定を備えているため、SKU を切り替えるたびに機械を調整する必要はありません。
結局のところ、高速箱詰め機はツールであり、他のツールと同様に、その癖を理解し、基本的なメンテナンスに従い、自分の仕事に適したモデルを使用することで最大限の効果を発揮します。最も一般的な問題は、マシンが壊れている、または交換が必要であるという兆候ではなく、小さな一貫した手順 (校正、クリーニング、トレーニング) が怠られているという兆候です。箱詰めラインで繰り返し問題が発生している場合、または特定の製品のダウンタイムを削減するように設計されたマシンへのアップグレードを検討している場合は、当社がお手伝いいたします。当社のチームにご連絡いただき、お客様のニーズについてご相談ください。適切なマシンを推奨したり、既存の問題のトラブルシューティングを行ったり、お客様の運用に合わせたメンテナンス プランを設定したりできる専門家をご紹介します。
参考文献
- 包装機械協会 (PMA)。 (2022年)。高速箱詰め作業における一般的なダウンタイムの原因。 PMA 業界のリソースから取得
- スミス、J. (2021)。自動包装装置の予防保守。産業用包装および物流ジャーナル、15(3)、45–52
- 国際標準化機構 (ISO)。 (2019年)。 ISO 14531:2019 – 包装機械 – 箱詰め機械の安全要件
- ミラー、L. (2023)。軟包装ラインにおける静電気の軽減。包装技術と科学、36(2)、89–97